EDITORIAL NOTE
微波炉高压电容器与高压硅堆的常见故障排查及更换技术要点
工业微波设备运行中,高压电源的稳定性直接决定整机效率。当一台工业微波炉出现输出功率明显下降、频繁打火或保险丝反复熔断时,故障点往往集中在微波炉高压电容器和高压硅堆这两个关键器件上。本文结合齐协微波售后团队的现场排查经验,梳理一套可落地的诊断与更换流程。
典型故障现象与快速定位
设备启动后磁控管灯丝亮但无微波输出,或输出时断时续,通常指向高压整流环节异常。具体表现为:
- 高压保险丝规格正确却反复熔断,排除微波炉变压器匝间短路后,应重点检测高压电容器是否击穿。
- 功率表读数仅为额定值50%-60%,且伴随异常嗡鸣声,多为高压硅堆反向耐压下降导致半波整流失效。
- 电容外壳鼓胀、油渍渗出或硅堆表面碳化,属于不可逆损坏,须直接更换。
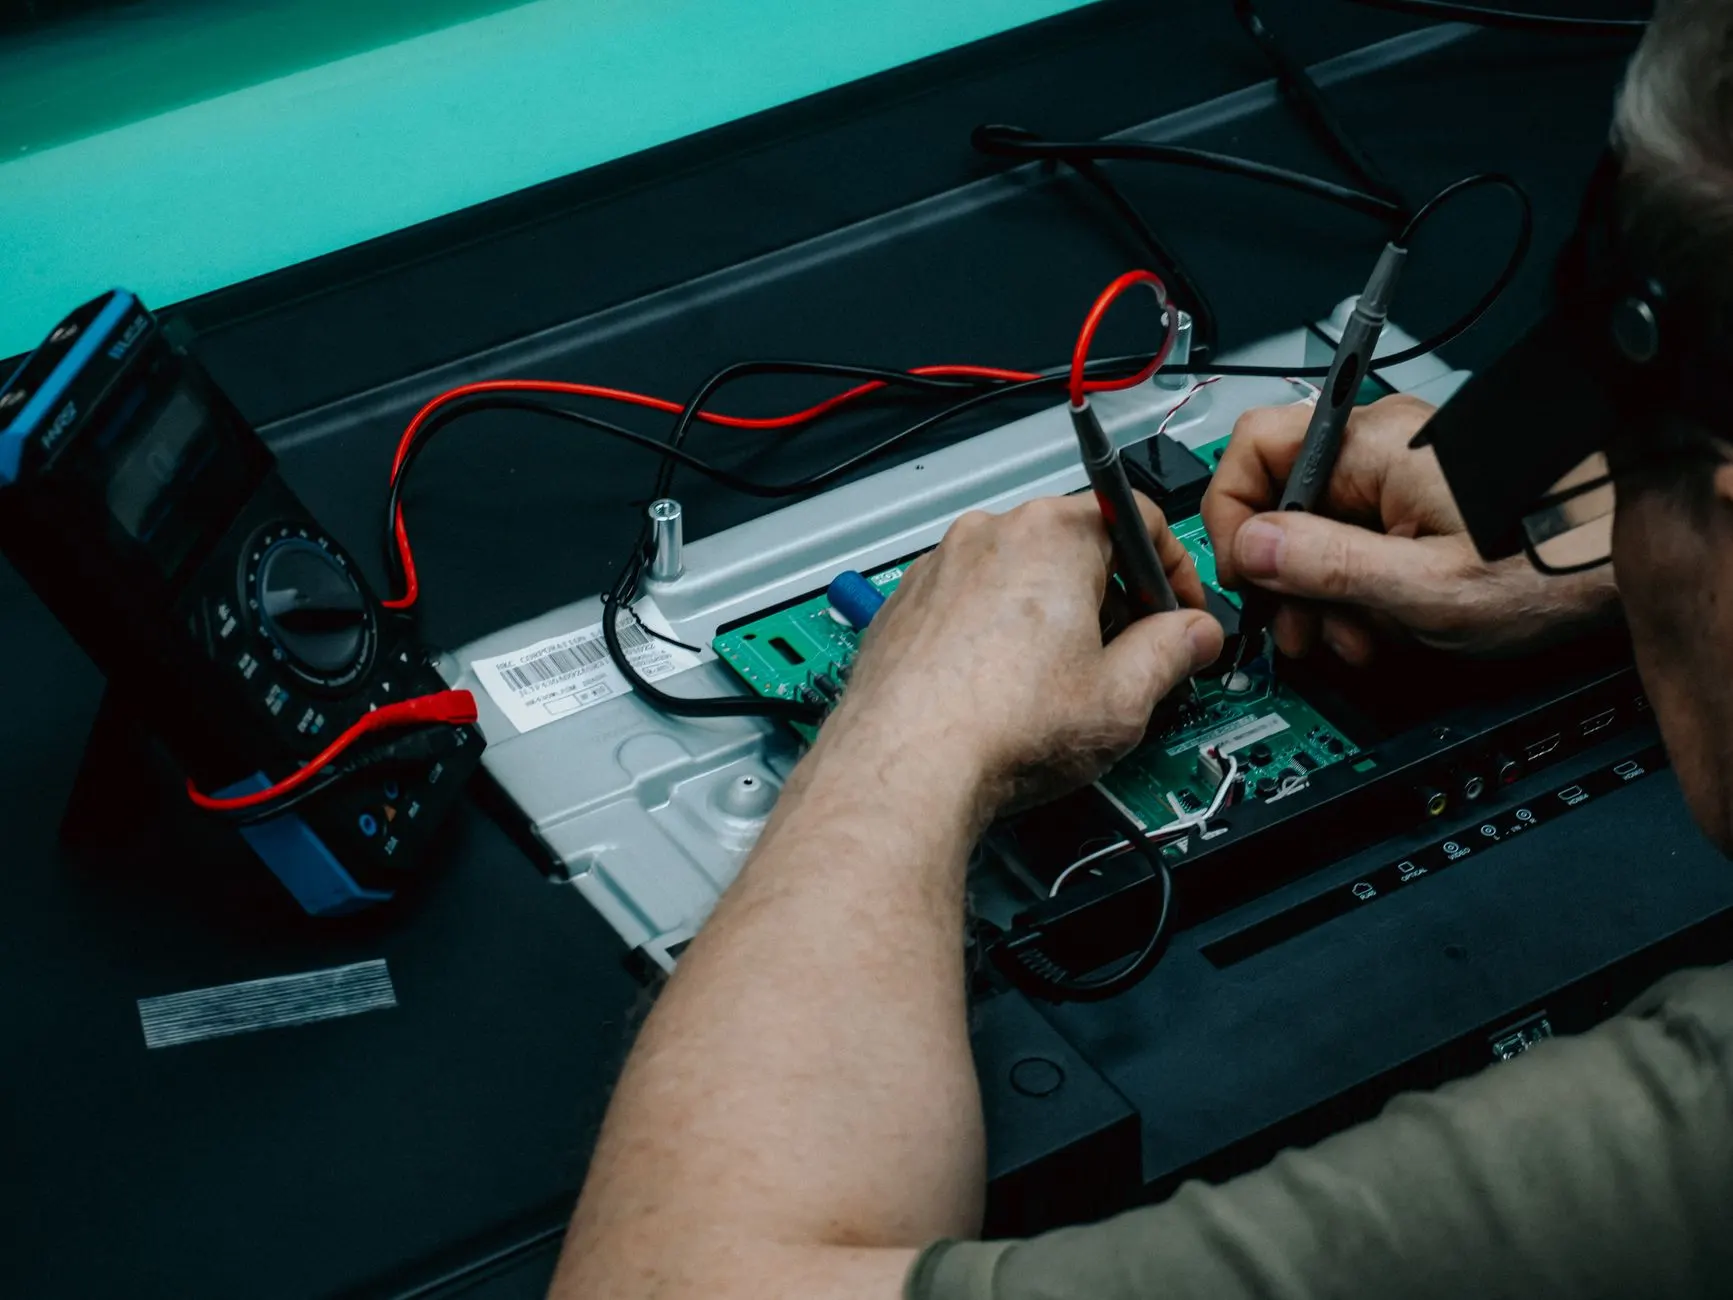
使用万用表R×10k档测量电容器充放电特性,若指针无摆动或摆幅极小,说明内部已开路或短路。硅堆则需用高压测试仪检测反向漏电流,超过10μA即判定失效。
更换作业的核心技术要点
放电与拆卸规范
高压电容器在断电后仍可能存留微波技术系统中高达2kV以上的残余电荷。操作前必须用带绝缘柄的放电棒短接电容两端,持续5秒以上。拆卸时标记原接线位置,避免恢复时极性反接——硅堆的阳极与阴极接反会导致磁控管灯丝变压器承受反向高压。
选型匹配原则
替换件参数须与原件一致:电容量偏差不超过±5%,耐压值不低于原标称值(常见为2100V AC/0.9μF)。风冷磁控管与水冷磁控管对电源纹波敏感度不同,水冷机型因连续工作率高,建议选用耐压余量更大的电容器。硅堆额定电流应≥原型号,反向恢复时间尽量短。
关联部件的协同检查
更换电容或硅堆后,不应立即满载运行。先空载测试微波炉变压器次级电压,确认无异常再接入磁控管。同时检查特氟龙输送带是否因高压打火产生焦痕,打火能量常通过腔体耦合影响输送带寿命。若发现输送带表面有树枝状放电痕迹,需同步处理腔体高压馈入口的绝缘。
齐协微波在出厂测试环节采用双通道示波器监测高压波形,可捕捉硅堆软击穿等隐性缺陷。用户现场若无此条件,建议更换后连续运行30分钟,每5分钟记录一次阳极电流,波动超过8%应停机复查。
维护周期建议
- 每季度用高压兆欧表检测电容器绝缘电阻,低于500MΩ安排更换。
- 硅堆表面温度超过85℃时,检查散热风道是否被粉尘堵塞。
- 建立关键器件更换台账,累计运行2000小时后主动评估高压电容容量衰减。
高压电容与硅堆的故障排查并不复杂,关键在于规范放电、精准选型和关联检查。齐协微波设备有限公司提供原厂匹配的高压器件及远程技术支持,帮助用户缩短停机时间,保障工业微波炉长期稳定运行。