EDITORIAL NOTE
微波高压变压器与电容器配套选型要点及常见故障排查方法
微波高压变压器与高压电容器的配套选型,直接决定了工业微波炉的功率输出稳定性和磁控管寿命。很多设备故障并非源于磁控管本身,而是变压器与电容的参数失配或老化失效所致。围绕这一核心,我们从选型逻辑和故障排查两个维度展开。
一、选型要点:电压、容值与工作制的三角平衡
以常见的风冷磁控管(如2M210型)为例,其灯丝电压通常为3.3V/10A,阳极峰值电压需达4.0kV以上。此时微波炉变压器的副边高压绕组设计需预留10%-15%的余量,而微波炉高压电容器的容值选择则必须与变压器漏感形成谐振点。容值偏大,谐振电流升高,容易导致高压硅堆过流击穿;容值偏小,则阳极电压达不到起振阈值,磁控管无法稳定输出。
更关键的是工作制匹配。连续工业级应用(如食品干燥线)必须选用水冷磁控管配合强制风冷变压器,且电容器的温升系数需≤0.05%/℃,否则长时间运行下容值漂移会引发打火。而间歇式微波设备(如实验室用工业微波炉)可适当放宽,但仍需保证变压器绝缘等级达到H级(180℃)。
配套选型的两个关键参数表
- 变压器功率余量:建议为磁控管额定功率的1.3倍。例如1.5kW风冷磁控管,变压器输出容量应不低于2kVA。
- 电容耐压与容值:耐压须≥1.5倍阳极峰值电压;容值按公式 C≈(1~1.2)×10⁻³×(P/1000) F 估算(P为磁控管功率,单位W)。
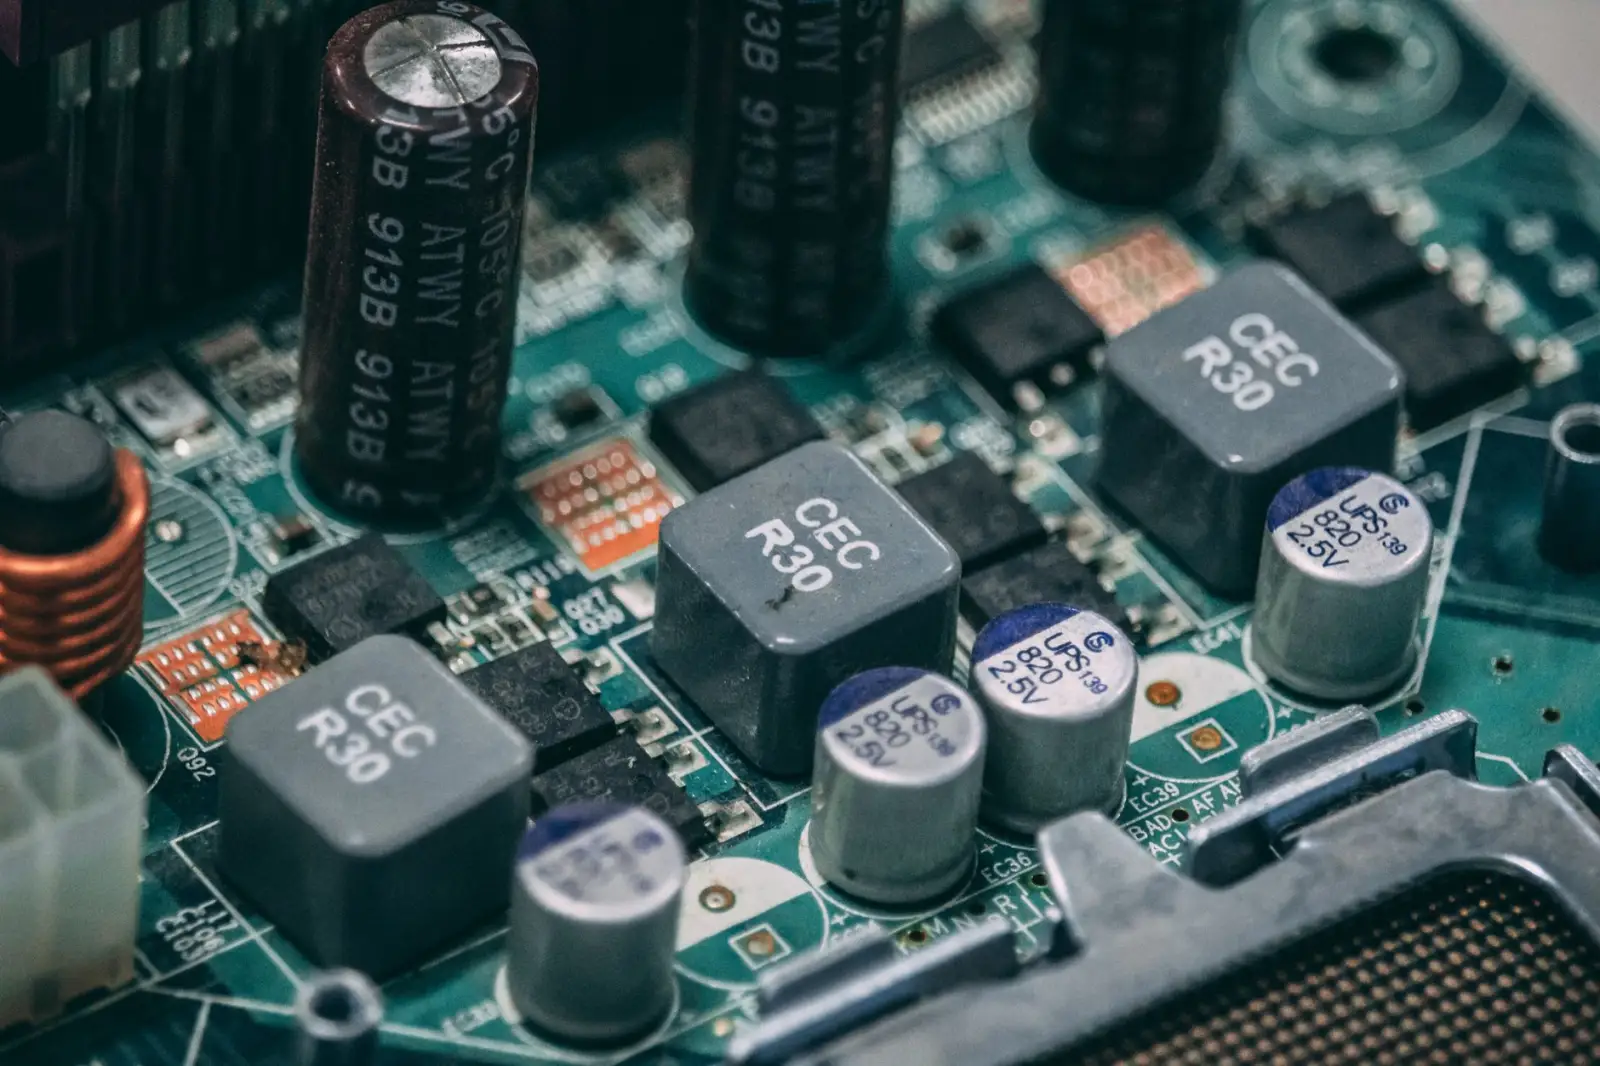
二、常见故障的快速定位与排除
现场反馈最多的故障是“微波输出忽强忽弱”。排查顺序应先测变压器初级电流,若电流波动超过±15%,且伴随继电器吸合异响,多数是高压电容器内部介质击穿或容量衰减。此时用万用表电容档测量,若容值下降超20%,直接更换即可。切勿只换磁控管,否则新管很快会因阳极过压而损坏。
另一类高发故障是高压硅堆短路。当设备频繁跳闸且保险丝熔断呈黑色,需检查硅堆反向耐压。但要注意,硅堆损坏往往只是结果——真正诱因可能是变压器次级绕组局部受潮,或特氟龙输送带在微波场中过热碳化形成导电通道。因此,排查时务必同步检查输送带表面有无焦痕,若特氟龙涂层脱落,必须整条更换,否则反复击穿无法根治。
一个典型的维修案例
某食品厂一台24kW工业微波炉,使用不到半年出现阳极电流飙高至1.2A(额定0.8A)。起初更换了风冷磁控管,故障依旧。后检测发现,其微波炉高压电容器标称1.0μF,实测仅0.72μF,且外壳有轻微鼓包。更换同规格电容后,电流恢复正常,且变压器温升降低了11℃。这个案例说明,电容器老化是造成磁控管过流的隐形杀手,建议每3000工作小时或每季度进行一次容值抽检。
三、预防性维护的工艺建议
对于采用水冷磁控管的连续生产线,要重点监控冷却水流量与电导率。水冷套管结垢会使磁控管阳极温度升高,进而反射到变压器次级电流波形畸变。建议每月拆洗一次水套,并使用去离子水。同时,定期用红外热像仪扫描变压器铁芯,若发现局部热点超过环境温度+60℃,需检查铁芯夹件是否松动。
最后提醒:微波技术发展至今,变压器和电容器的选型已有成熟的计算软件,但现场工况千差万别。若您正在设计新产线或改造旧设备,欢迎与东莞市齐协微波设备有限公司的技术团队沟通,我们可提供完整的磁控管驱动方案及特氟龙输送带匹配建议。