EDITORIAL NOTE
2450MHz工业微波炉高压变压器常见故障诊断与更换流程
2450MHz工业微波炉的稳定运行,核心在于高压供电链路——从微波炉变压器升压,经高压硅堆整流,再到磁控管振荡输出。这条链路中任何一个环节老化或击穿,都会直接导致设备停机甚至烧毁腔体。今天不谈空泛理论,直接切入现场最常见的故障现象与换件流程。
现象一:变压器嗡嗡声异常,但磁控管不工作
设备通电后能听到明显的低频嗡鸣,电流表读数偏大,但物料温度毫无变化。多数操作员第一反应是磁控管坏了,急着换新管——这其实是个常见误判。**在2450MHz系统中,变压器次级开路或匝间短路往往先于磁控管失效**。用万用表测量变压器初级绕组,正常阻值应在1.5-2.5Ω之间(视功率等级而定),次级灯丝绕组则应低于0.5Ω。若实测数值偏差超过15%,基本可以判定微波炉变压器内部绝缘已劣化。
更深层的原因,往往是长期满负荷运行导致变压器温升过高,漆包线绝缘层脆化脱落,引发层间放电。特别是车间环境湿度大、粉尘多的场合,绕组表面吸附导电颗粒会加速这一进程。这里要提醒一句:更换变压器时,务必将同批次老化的高压硅堆一并检测,硅堆的反向漏电流增大往往是变压器过载的诱因之一,而非结果。
现象二:磁控管阳极发红,但输出功率明显衰减
拆开波导口观察,能看到风冷磁控管的散热鳍片发暗甚至局部烧蚀,管体温度异常升高。用功率计测试,输出可能只有额定值的60%-70%。这种“半死状态”最容易迷惑人——设备还能加热,但生产效率直线下降。
原因并不复杂:风冷磁控管的灯丝老化后发射电子能力下降,为维持振荡只能提高阳极电流,反而加剧阴极损耗。如果是水冷磁控管,则要重点检查冷却水路流量——水流不足时,管体局部热点会迅速烧穿阳极。对比来看,水冷方案的热容更大,能承受短时过载,但水路结垢问题在南方工厂尤其突出;风冷方案结构简单,却对环境温度敏感,夏季车间超过40℃时,风冷磁控管寿命可能缩短三成以上。
判断磁控管是否值得更换,不要只看外观。用冷态灯丝电阻测试法:正常灯丝冷阻在30-80mΩ之间(不同品牌差异较大,需对照原厂参数),若测得阻值翻倍或开路,直接换新即可。另外,若磁控管顶部磁钢有裂纹,无需犹豫——磁场畸变会导致振荡频率漂移,损耗加剧且加热均匀性急剧恶化。
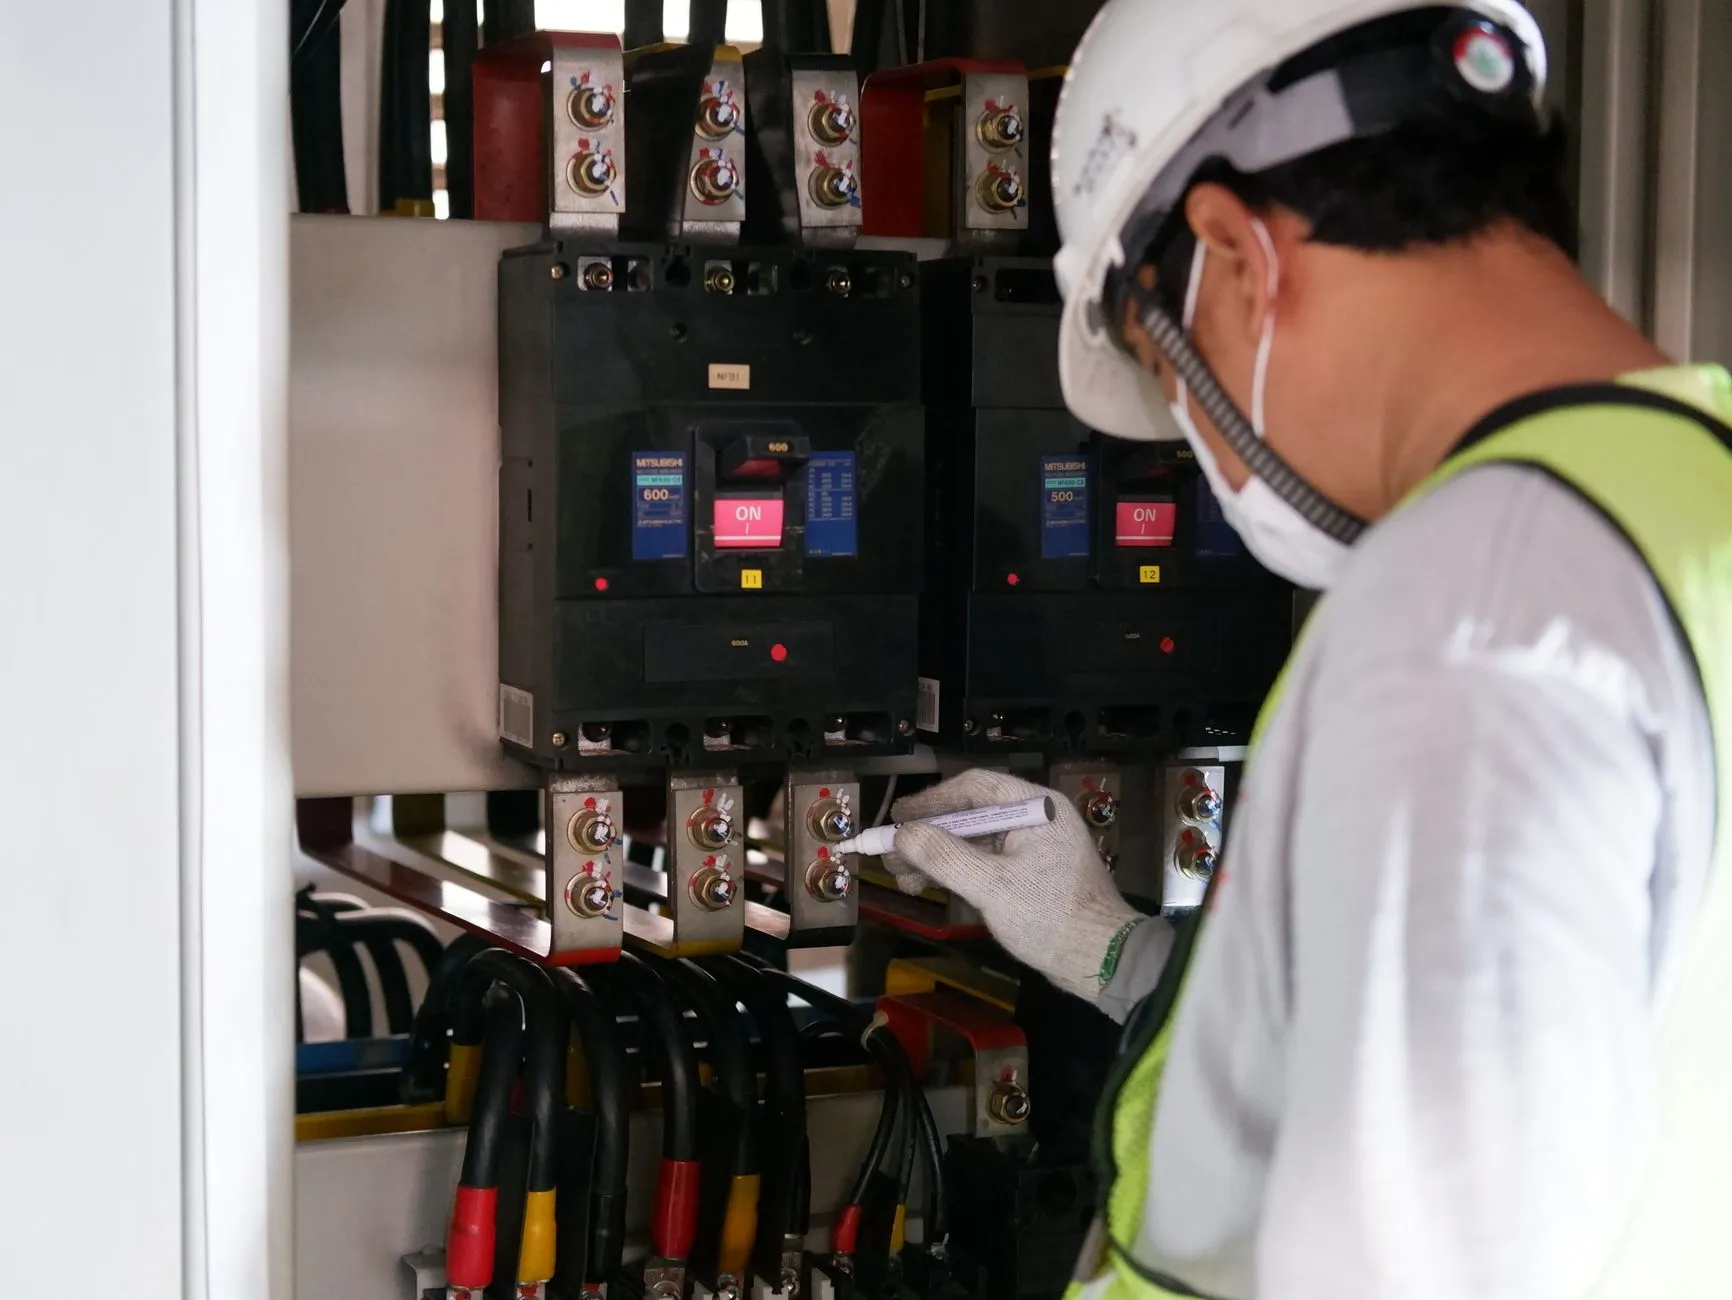
更换流程中的三个关键控制点
换件本身不难,难在细节。很多维修人员换完新磁控管后设备仍报过流故障,回头排查才发现是新管与谐振腔的接触面氧化层未清理干净。这里列出实操要点:
- 拆装前必须彻底放电:微波炉高压电容器是储能元件,断电后内部电荷可维持数分钟。用带绝缘手柄的螺丝刀短接电容两极对地放电,至少重复三次,确认无火花后再动手。
- 紧固力矩要达标:磁控管安装螺栓的推荐力矩一般在8-12N·m,过松会导致接触热阻增大,过紧则可能压裂陶瓷密封件。
- 检查波导口和耦合窗:换管时顺手用无尘布蘸无水酒精清洁波导内壁,检查是否有打火碳化痕迹。若存在,需一并处理,否则新管上机后会被二次拉弧烧毁。
另外提一个常被忽略的关联部件:特氟龙输送带在连续式工业微波炉中承担物料传输任务,若其表面磨损露出玻纤基布,在微波场中会因介质损耗差异产生局部过热,反射功率增大,间接导致磁控管阳极电流波动。换管时顺便检查输送带表面状态,能避免后续反复排查的麻烦。
备件管理与预防性维护建议
从故障统计看,变压器和磁控管的失效并非随机,而是与运行时长强相关。常规风冷磁控管的设计寿命约5000-8000小时,水冷管可延长至10000小时以上,但前提是冷却系统无故障。建议工厂建立关键部件台账,记录每台设备的累计运行时间,在接近寿命窗口前主动安排检修,而非等停机再抢修。
备件储备方面,微波炉变压器和高压硅堆属于易损件,建议按设备台数的10%-15%备库。磁控管价格较高,可适当降低备库比例,但要确保供应商渠道畅通——不同厂家的2450MHz磁控管虽然接口标准统一,但阳极结构和冷却方式差异较大,风冷管与水冷管不可直接互换,采购前务必核对设备型号与冷却形式。
最后说一个技术趋势:近年部分厂商开始将碳化硅(SiC)功率器件引入微波电源,替代传统工频变压器方案,整机效率可提升5-8个百分点,体积缩小约四成。但这类固态微波源的维修逻辑与本文所述完全不同,电路板级故障占比更高,对维修人员的电子基础要求也更严。若您的设备属于传统变压器方案,本文的诊断思路依然适用;若已升级固态源,则需另备一套检测工具和知识体系。