EDITORIAL NOTE
工业微波炉高压变压器常见故障诊断及更换维修指南
工业微波炉的稳定运行,核心取决于高压电路系统的健康状态。作为微波技术装备中故障率最高的环节,高压变压器(俗称微波炉变压器)一旦出现异常,往往导致整条生产线停摆。结合我们东莞市齐协微波设备有限公司多年的维修数据,高压变压器故障占工业微波炉总故障的**35%以上**,而其中绝大多数问题并非变压器本体损坏,而是外围高压元件连锁失效所致。
一、典型故障现象:从「打火」到「跳闸」的层层递进
操作人员最常反馈的现象有三类:①整机通电后无微波输出,但风机与输送带(如特氟龙输送带)运转正常;②运行中频繁跳闸,伴有明显的「滋滋」放电声;③磁控管阳极温度异常升高,甚至发红。 这些表象背后,往往不是单一原因——比如无微波输出,可能是高压变压器次级绕组开路,也可能是高压硅堆击穿短路,还可能是磁控管灯丝断裂。
我们曾处理过一例食品干燥线故障:设备启动即跳闸,初步判断为变压器匝间短路。拆解后发现,次级高压绕组绝缘层已碳化,但真正诱因是微波炉高压电容器容量衰减,导致整流滤波后的纹波电压过高,长期冲击绕组绝缘。这说明,诊断时必须把变压器、高压电容器、高压硅堆、磁控管视为一个完整的高压链路来排查,而非孤立检测。
二、故障根因深度解析:为什么变压器总先「扛不住」?
工业微波炉变压器工作在高频高压环境(通常输出交流2000-4000V,频率2450MHz),其绝缘老化速度远高于普通电力变压器。常见根因包括:
- 散热不良:变压器绕组温升超过85℃时,绝缘寿命每升高10℃即减半。许多用户忽略了风道清洁,导致热积累。
- 高压硅堆反向恢复时间变长:劣质硅堆在高温下反向漏电流增大,使变压器次级负载加重,产生额外发热。
- 磁控管老化:当风冷磁控管或水冷磁控管的阴极发射效率下降,会反射更多微波功率,引起驻波比升高,反过来增加变压器输出负担。
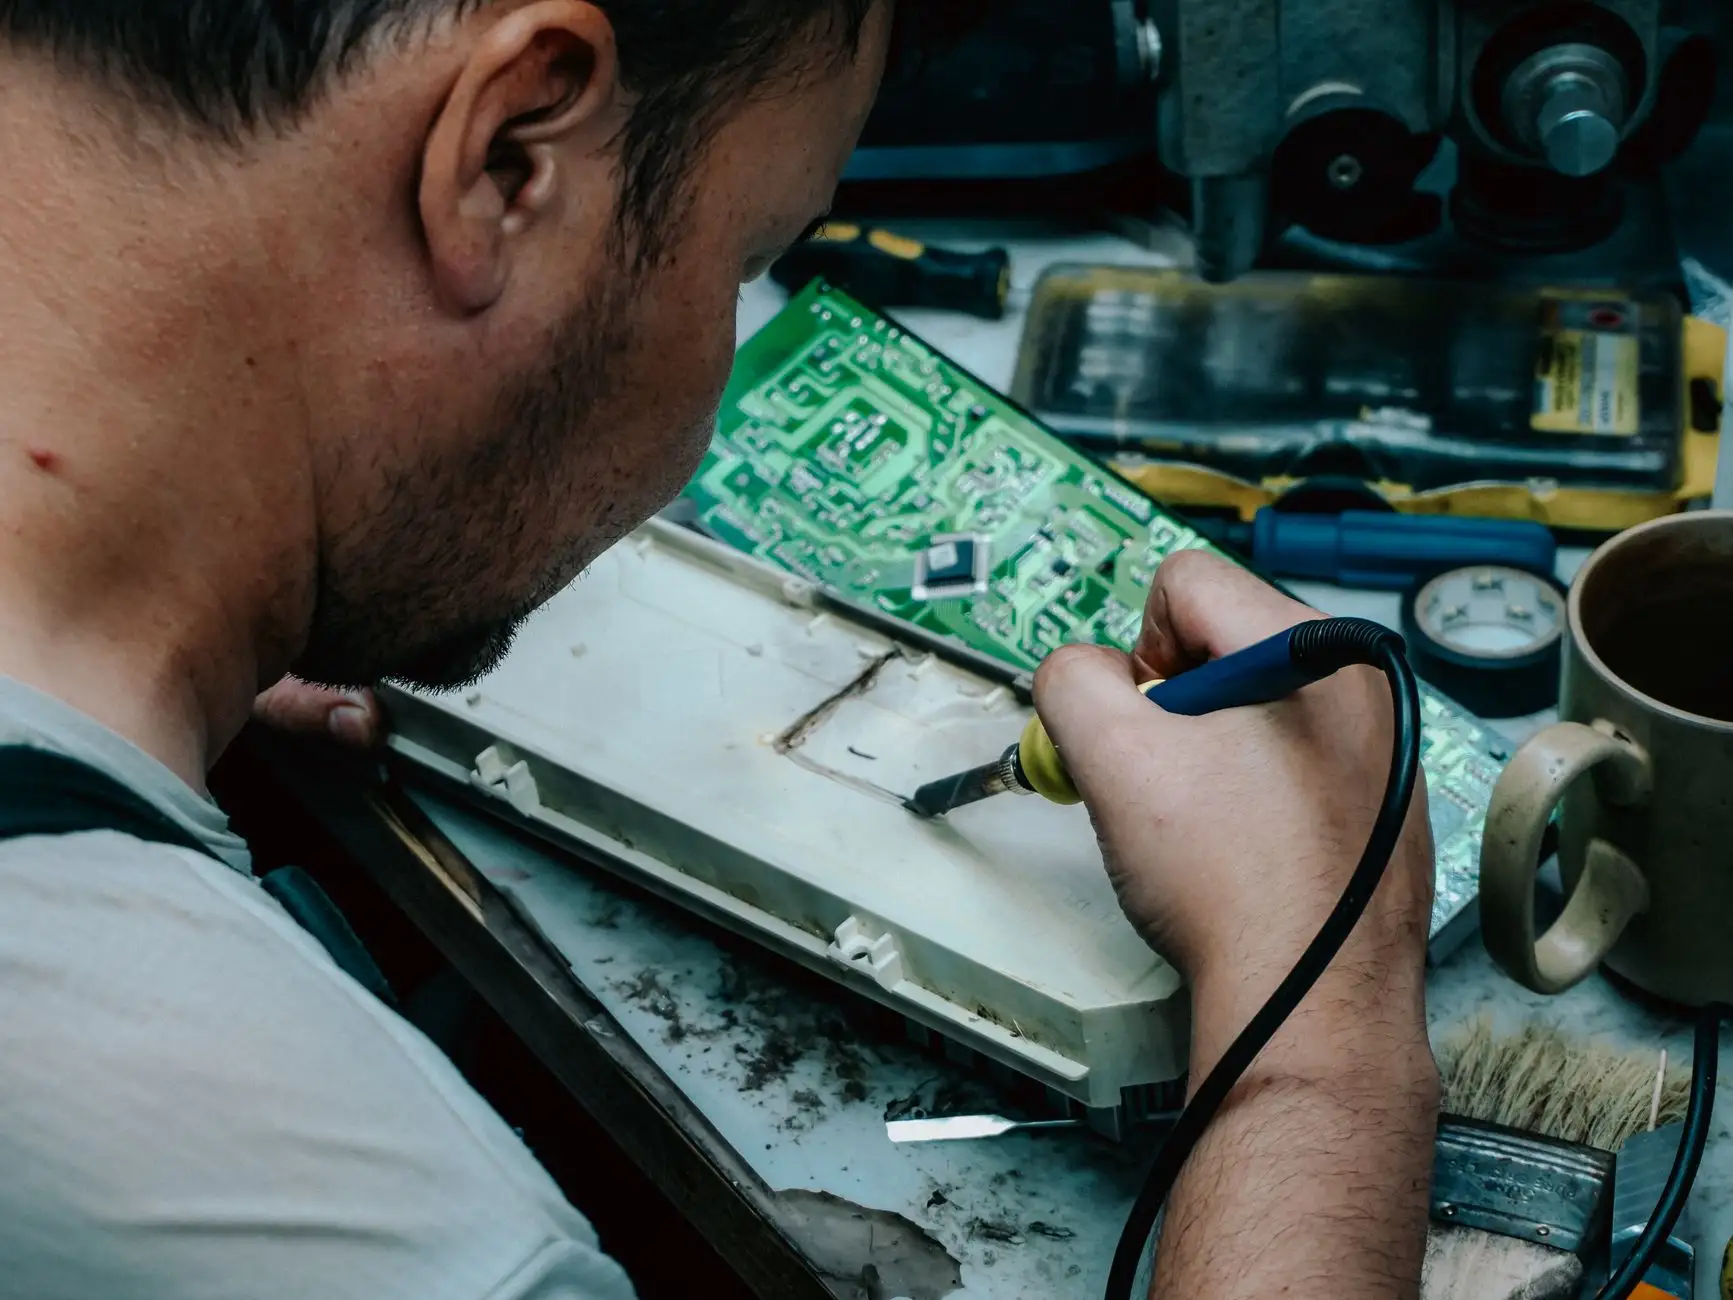
值得一提的是,风冷磁控管与水冷磁控管的选择直接影响变压器寿命。水冷磁控管虽然散热效率高(可承受更高阳极耗散功率),但需要配套水冷系统,若水质电导率超标,反而容易在管体结垢,导致局部过热。而风冷磁控管结构简单,但在粉尘环境下(如食品行业),风道堵塞风险更大。我们建议,在连续生产工况下优先选用水冷磁控管,并每季度检测冷却水电阻率,确保大于500kΩ·cm。
三、更换维修实操指南:不是拧螺丝那么简单
更换高压变压器时,必须遵循以下步骤,否则极易二次损坏:
- 断电放电:关闭总闸后,用带电阻的放电棒对高压电容器两端及磁控管阳极进行至少3次放电,间隔2分钟。残余电荷可致命。
- 参数匹配:新变压器的次级电压、功率等级必须与原装一致。工业微波炉通常使用漏磁变压器,其短路阻抗特性决定磁控管工作点,随意替换不同厂家的变压器会导致磁控管寿命骤降。
- 高压硅堆同步检测:拆下的硅堆用万用表10kΩ档测量正反向电阻,若反向阻值低于500kΩ,必须一并更换。
- 磁控管检查:用摇表测灯丝对地绝缘,应大于200MΩ。若发现磁控管管芯发黑或陶瓷开裂,建议同时更换。
- 紧固与绝缘处理:所有高压接头必须使用热缩套管密封,并用硅橡胶灌封,防止爬电。
这里特别强调一个常被忽视的细节:变压器与磁控管之间的高压连接线,必须使用专用高压硅胶线(耐压15kV以上),不可用普通电线替代。 曾有用户因贪图方便使用普通线缆,运行仅3个月即发生线缆击穿,连带烧毁变压器次级绕组,维修成本远超省下的材料费。
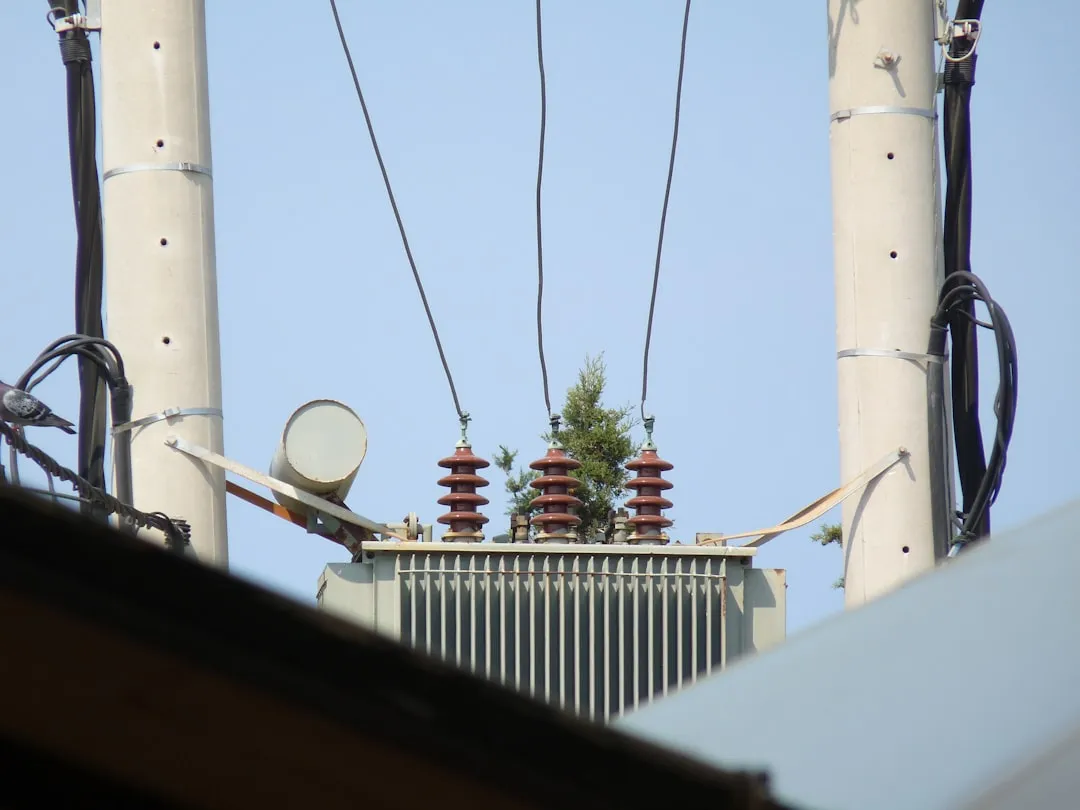
关于「修」还是「换」的决策,我们的经验是:如果变压器次级绕组对地绝缘电阻低于5MΩ,或空载电流大于额定值15%,建议直接更换。 因为工业微波炉停机一小时的生产损失,往往超过变压器本身价值。而如果仅是接线端子氧化或温控开关失效,则完全可以修复。
最后建议用户建立预防性维护台账:每500小时清洁一次变压器及磁控管风道(或清理水冷管路),每1000小时检测一次高压电容器容量(衰减超过20%即更换),每2000小时用红外热像仪扫描变压器表面温度。如此,工业微波炉的高压系统故障率可降低70%以上,特氟龙输送带等外围部件也能同步受益于更稳定的微波场。